
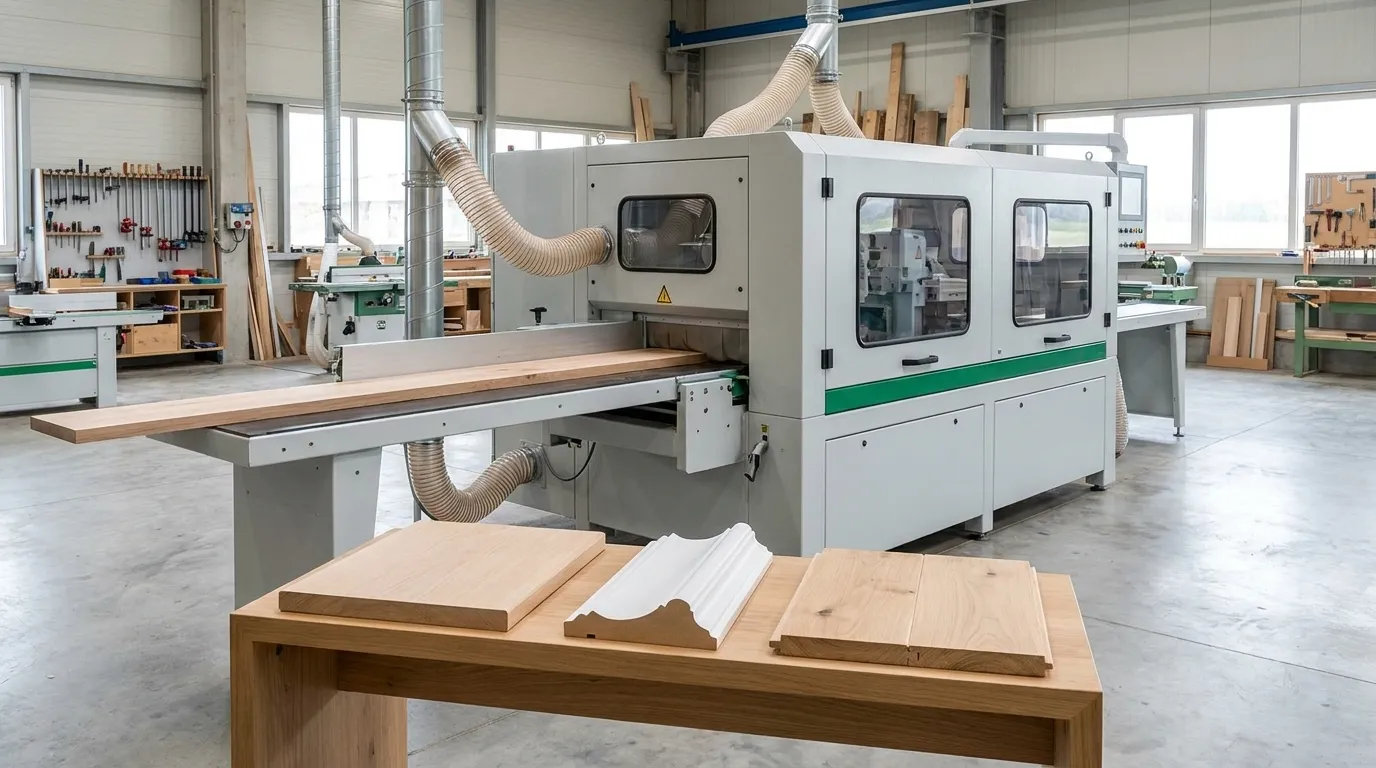
مولدر یکی از ماشینآلات تخصصی صنایع چوب است که برای ماشینکاری پیوسته چند سطح طولی قطعه و تولید مقاطع یکنواخت یا فرمدار به کار میرود. این دستگاه میتواند سطح زیرین، سطح بالایی و دو پهلوی قطعه را در یک مسیر ماشینکاری کند.
استفاده از این دستگاه در تولید قطعات تکرارشونده، سرعت کار را افزایش میدهد و تعداد دفعات جابهجایی و تنظیم قطعه را کاهش میدهد. البته عملکرد نهایی دستگاه به عواملی مانند تعداد محورها، نوع ابزار، توان موتورها، سیستم تغذیه، جنس ماده اولیه و تنظیمات اپراتور بستگی دارد.
در ادامه، نحوه کار، اجزای اصلی، کاربردها، تفاوت با سایر دستگاههای نجاری، نکات خرید، اصول ایمنی و روشهای نگهداری این ماشین بررسی میشود.
دستگاه چهار تراش مولدر چیست؟
دستگاه چهار تراش مولدر ماشینی صنعتی برای ماشینکاری چهار سطح طولی قطعهکار است. این چهار سطح شامل سطح زیرین، سطح بالایی و دو سطح جانبی قطعه میشوند.
قطعهکار به کمک سیستم تغذیه وارد دستگاه میشود و در مسیر عبور خود از مقابل چند ابزار برشی قرار میگیرد. هر ابزار یا محور، بخشی از عملیات صافکردن، تنظیم ابعاد، ایجاد شیار یا ساخت پروفیل را انجام میدهد.
اگر ابزارهای صافتراشی روی دستگاه نصب شوند، میتوان قطعاتی با عرض، ضخامت و سطح یکنواخت تولید کرد. در صورت استفاده از ابزارهای فرمدار، امکان ساخت انواع زهوار، قرنیز، پروفیل تزئینی، کام و زبانه و مقاطع شکلدار نیز وجود دارد.
منظور از چهار تراش بودن دستگاه، ماشینکاری چهار سطح طولی قطعه است؛ بنابراین، این اصطلاح به ماشینکاری دو سر قطعه یا برشدادن آن به طول نهایی اشاره نمیکند.
تفاوت چهار تراش و مولدر چیست؟
در بازار ماشینآلات صنایع چوب، واژههای «چهار تراش» و «مولدر» گاهی برای دستگاههای مشابه به کار میروند، اما هرکدام بر قابلیت متفاوتی تأکید دارند.
- چهار تراش: بیشتر به ماشینکاری چهار سطح طولی و رساندن قطعه به عرض و ضخامت مشخص اشاره دارد.
- مولدر: بیشتر بر ایجاد فرم، شیار، پله و پروفیل در امتداد طول قطعه تأکید میکند.
بسیاری از دستگاههای امروزی هر دو قابلیت را دارند؛ یعنی علاوه بر تنظیم عرض و ضخامت، میتوانند پروفیلهای مختلف را نیز ایجاد کنند.
بااینحال، نباید فقط بر اساس نام دستگاه درباره قابلیتهای آن تصمیم گرفت. برای بررسی توان واقعی دستگاه باید قطر مجاز ابزار، فضای نصب توپی، تعداد محورها، دامنه تنظیم، توان موتورها و حداکثر عمق برادهبرداری بررسی شود.
تعداد محورها نیز الزاماً با عدد چهار ارتباط مستقیم ندارد. دستگاهی که چهار سطح قطعه را ماشینکاری میکند، ممکن است برای تقسیم عملیات برش، پرداخت سطح یا اجرای پروفیلهای پیچیده، به بیش از چهار محور مجهز باشد.
دستگاه چهار تراش مولدر چگونه کار میکند؟
آمادهسازی ماده اولیه
پیش از ورود قطعه به دستگاه، باید وضعیت و ابعاد آن بررسی شود. مهمترین موارد عبارتاند از:
- طول، عرض و ضخامت قطعه؛
- میزان تاب، پیچخوردگی و انحنا؛
- وجود ترک، گره سست یا پوسیدگی؛
- وجود میخ، پیچ، سنگریزه و اجسام خارجی؛
- میزان رطوبت چوب؛
- مقدار اضافهابعاد موردنیاز برای ماشینکاری.
اضافهابعاد، تفاوت میان اندازه قطعه خام و اندازه نهایی محصول است. این مقدار باید به اندازهای باشد که امکان اصلاح سطح وجود داشته باشد، اما باعث افزایش غیرضروری بار برشی نشود.
قطعات بسیار تابدار، ترکخورده یا نامنظم ممکن است به آمادهسازی اولیه نیاز داشته باشند و در برخی موارد برای ورود مستقیم به دستگاه مناسب نباشند.
ورود قطعه به دستگاه
قطعه روی میز ورودی قرار میگیرد و در امتداد راهنما حرکت میکند. غلتکهای تغذیه، قطعه را با سرعت تنظیمشده به داخل دستگاه هدایت میکنند.
در این مرحله، یکنواختی حرکت اهمیت زیادی دارد. لغزش، توقف، لرزش یا انحراف قطعه میتواند باعث ایجاد اختلاف ابعاد، آثار نامطلوب ابزار و کاهش کیفیت سطح شود.
ایجاد سطح مبنا
در بسیاری از دستگاهها، نخستین محور پایینی سطح زیرین قطعه را ماشینکاری میکند. این سطح میتواند بهعنوان مبنای ادامه عملیات مورد استفاده قرار گیرد.
دقت این مرحله به تنظیم میز، وضعیت تیغهها، مقدار برادهبرداری، فشار تجهیزات نگهدارنده و وضعیت خود قطعه وابسته است. اگر چوب بسیار تابدار باشد و هنگام عبور تحت فشار صاف شود، ممکن است پس از خروج از دستگاه دوباره به شکل اولیه خود بازگردد.
ماشینکاری دو سطح جانبی
محورهای عمودی، دو پهلوی قطعه را ماشینکاری میکنند. در یک آرایش معمول، ابتدا یکی از پهلوها بهعنوان سطح مرجع تنظیم میشود و سپس پهلوی مقابل برای رسیدن به عرض نهایی تراشیده میشود.
در صورت استفاده از ابزار مناسب، امکان ایجاد شیار، پله، لبه تزئینی و سایر فرمهای جانبی نیز وجود دارد.
ماشینکاری سطح بالایی
محور بالایی، سطح روی قطعه را ماشینکاری میکند و ضخامت نهایی یا فرم موردنظر را به وجود میآورد.
در دستگاههایی که محورهای بیشتری دارند، عملیات برادهبرداری اولیه، شکلدهی و پرداخت میتواند میان چند محور تقسیم شود. این کار باعث کاهش فشار وارد بر هر ابزار و افزایش کیفیت سطح میشود.
خروج قطعه و کنترل کیفیت
پس از عبور قطعه از تمام محورها، محصول از بخش خروجی دستگاه خارج میشود. در این مرحله باید عرض، ضخامت، گونیا بودن سطوح، کیفیت پروفیل و وضعیت سطح بررسی شود.
برای تولید سری، بهتر است چند قطعه متوالی اندازهگیری شوند تا ثبات عملکرد دستگاه مشخص شود.
اجزای اصلی دستگاه چهار تراش مولدر
بدنه و شاسی
بدنه و شاسی، ساختار اصلی دستگاه را تشکیل میدهند و باید پایداری لازم را برای نگهداری محورها و کاهش لرزش فراهم کنند.
استحکام بدنه، کیفیت نصب، تراز دستگاه و وضعیت پایهها بر دقت ماشینکاری تأثیر دارند. لرزش بدنه میتواند باعث کاهش کیفیت سطح و ایجاد اختلاف در ابعاد قطعات شود.
میز ورودی و خروجی
میزهای ورودی و خروجی، مسیر حرکت قطعه را در ابتدا و انتهای فرایند مشخص میکنند. سطح این میزها باید تمیز، سالم و همراستا باشد.
آسیب یا آلودگی میزها ممکن است باعث انحراف قطعه و افزایش اصطکاک در زمان تغذیه شود.
راهنما و خطکش جانبی
راهنما، موقعیت قطعه را در مسیر ورود کنترل میکند. تنظیم نادرست آن میتواند باعث شود قطعه با زاویه وارد محورهای برشی شود و عرض یا فرم نهایی یکنواخت نباشد.
محورهای برشی یا اسپیندلها
اسپیندل، محور چرخانی است که ابزار برشی روی آن نصب میشود. مشخصات مهم اسپیندل عبارتاند از:
- سرعت دوران؛
- توان موتور؛
- نوع اتصال ابزار؛
- قطر مجاز توپی یا ابزار؛
- دامنه تنظیم ارتفاع و موقعیت؛
- وضعیت یاتاقانها؛
- میزان لقی و لرزش.
صدای غیرعادی، لرزش زیاد یا داغشدن اسپیندل میتواند نشانه وجود مشکل فنی باشد و باید توسط فرد متخصص بررسی شود.
توپی، تیغه و ابزارهای فرمدار
توپی، تیغهها یا الماسهها را در موقعیت مشخص نگه میدارد. نوع و شکل ابزار تعیین میکند که دستگاه چه نوع سطح یا پروفیلی ایجاد کند.
برای انتخاب ابزار باید جنس قطعه، نوع چوب یا MDF، شکل مقطع، مقدار برادهبرداری، سرعت دوران و شرایط تغذیه در نظر گرفته شود.
قابل نصب بودن یک ابزار روی اسپیندل، بهتنهایی به معنای مناسب بودن آن برای دستگاه نیست. ابزار باید از نظر قطر، سرعت مجاز، روش مهار و شکل برش با دستگاه سازگار باشد.
غلتکها و سیستم تغذیه
غلتکهای تغذیه، قطعه را با سرعت مشخص در مسیر ماشینکاری حرکت میدهند. جنس سطح غلتک، میزان فشار، فاصله غلتکها و سلامت مکانیکی آنها بر کیفیت خروجی تأثیر دارند.
فشار کم ممکن است باعث لغزش قطعه شود. فشار بیشازحد نیز میتواند روی سطح اثر بگذارد یا قطعات نازک و حساس را تغییر شکل دهد.
کفشکها و تجهیزات نگهدارنده
کفشکها و تجهیزات نگهدارنده، قطعه را در نزدیکی محل برش ثابت نگه میدارند و به کاهش لرزش کمک میکنند.
این اجزا باید متناسب با ضخامت، عرض و شکل قطعه تنظیم شوند. فشار نامناسب یا تنظیم نادرست میتواند باعث ایجاد آثار فشاری روی سطح یا کاهش دقت شود.
سیستم کنترل
بسته به مدل دستگاه، تنظیم سرعت تغذیه، موقعیت محورها و سایر پارامترها میتواند بهصورت دستی، برقی یا از طریق کنترل دیجیتال انجام شود.
نمایشگر دیجیتال، خواندن و تکرار تنظیمات را آسانتر میکند؛ اما وجود نمایشگر بهتنهایی تضمینکننده دقت نیست. سلامت مکانیکی، تراز بودن دستگاه و کالیبراسیون نیز اهمیت دارند.
سیستم مکش و حفاظها
حفاظها دسترسی به ابزارها و بخشهای متحرک را محدود میکنند. سیستم مکش نیز تراشه و گردوغبار ایجادشده هنگام ماشینکاری را جمعآوری میکند.
وجود دهانه مکش روی دستگاه کافی نیست. ظرفیت مکنده، قطر کانالها، طول مسیر، تعداد زانوها و وضعیت فیلترها باید با نیاز واقعی دستگاه متناسب باشند.
کاربردهای دستگاه چهار تراش مولدر در صنعت چوب
تولید قطعات با عرض و ضخامت یکنواخت
این دستگاه برای تولید سری قطعاتی که مقطع ثابت دارند، بسیار کاربردی است. برخی قطعات مبلمان، نوارهای چوبی، اجزای قاب و قطعات طولی سازههای چوبی با این روش تولید میشوند.
ساخت پروفیلهای تزئینی
با نصب ابزارهای فرمدار میتوان انواع پروفیلهای تزئینی را تولید کرد؛ از جمله:
- زهوار چوبی؛
- قرنیز؛
- پروفیل قاب؛
- نوارهای دکوراتیو؛
- لبههای فرمدار؛
- قطعات تزئینی مبلمان.
امکان اجرای هر پروفیل به شکل مقطع، فضای کاری دستگاه، تعداد محورها و ابزارهای قابل نصب بستگی دارد.
تولید اجزای در و چهارچوب
برخی اجزای طولی در و چهارچوب را میتوان با این دستگاه ماشینکاری کرد. ایجاد شیار، پله، لبه و فرمهای جانبی به ابزار و آرایش محورهای دستگاه وابسته است.
برش قطعه به طول نهایی، سوراخکاری، ایجاد جای یراق و اجرای برخی اتصالات انتهایی معمولاً به دستگاهها یا مراحل جداگانه نیاز دارند.
ایجاد کام و زبانه طولی
در صورت تجهیز دستگاه به ابزار مناسب، میتوان کام و زبانه طولی را روی برخی قطعات ایجاد کرد.
کیفیت این اتصال فقط به شکل ظاهری مقطع وابسته نیست. دقت ابعادی، رطوبت چوب، تغییرات ابعادی و کیفیت سطح نیز باید بررسی شوند.
کاربرد دستگاه چهار تراش مولدر در MDF
کاربرد این دستگاه در MDF بیشتر به ماشینکاری نوارها و قطعات طولی با مقطع ثابت مربوط میشود. تولید برخی قرنیزها، زهوارها و پروفیلهای دکوراتیو از نمونههای این کاربرد هستند.
در این فرایند، ورق MDF ابتدا با تجهیزات مناسب به نوارهایی با عرض مشخص تقسیم میشود. سپس نوارها، در صورت سازگاری دستگاه و ابزار، برای ایجاد مقطع موردنظر وارد دستگاه میشوند.
این دستگاه معمولاً برای ماشینکاری کامل ورق MDF یا اجرای همه طرحهای سطحی کابینت طراحی نشده است. حکاکی موضعی، ایجاد جای لولا، سوراخکاری و اجرای طرحهایی که در طول قطعه تغییر میکنند، معمولاً به CNC یا تجهیزات دیگر نیاز دارند.
نکات مهم ماشینکاری MDF
- انتخاب ابزار مناسب: ابزار باید با ساختار MDF، نوع روکش و کیفیت مورد انتظار سازگار باشد.
- کنترل سایش ابزار: ذرات MDF میتوانند باعث افزایش سایش ابزار شوند؛ بنابراین، زمان تیزکاری و تعویض باید کنترل شود.
- مکش مؤثر: ماشینکاری MDF گردوغبار ریز تولید میکند و مکش مناسب برای حفظ کیفیت و سلامت محیط ضروری است.
- کنترل لبپریدگی: ابزار کند یا تنظیم نادرست میتواند باعث لبپریدگی لبهها و کاهش کیفیت پروفیل شود.
- توجه به روکش: در MDF روکشدار، نوع ابزار و جهت برش باید بهگونهای انتخاب شود که روکش آسیب نبیند.
- اجرای نمونه آزمایشی: پیش از تولید انبوه، نمونهای با همان نوع MDF و مقطع نهایی تولید و بررسی شود.
تفاوت دستگاه چهار تراش مولدر با سایر دستگاههای نجاری
| دستگاه | وظیفه اصلی | تفاوت با چهار تراش مولدر |
|---|---|---|
| کفرند | صافکردن یک سطح و ایجاد سطح مبنا | معمولاً یک سطح یا یک لبه را در هر مرحله ماشینکاری میکند |
| گندگی | تنظیم ضخامت قطعه نسبت به سطح مبنا | برای ماشینکاری همزمان چهار سطح طراحی نشده است |
| فرز نجاری | ایجاد شیار، پله و فرم با ابزار مناسب | معمولاً به تنظیم و عبور جداگانه برای عملیات مختلف نیاز دارد |
| CNC روتر | اجرای مسیرها، موضعی عملیات برنامهپذیر | برای طرحهای متغیر و ماشینکاری موضعی انعطاف بیشتری دارد |
| چهار تراش مولدر | ماشینکاری پیوسته چند سطح و تولید مقاطع طولی | برای تولید سری قطعات با مقطع ثابت مناسبتر است |
هیچکدام از این دستگاهها در همه کاربردها جایگزین کامل دیگری نیستند. انتخاب دستگاه باید بر اساس نوع محصول، حجم تولید، دقت موردنیاز و تنوع سفارشها انجام شود.
تعداد محورها چه تأثیری بر عملکرد دستگاه دارد؟
تعداد بیشتر محورها میتواند امکان تقسیم عملیات میان چند مرحله، اجرای پروفیلهای پیچیدهتر و کاهش بار برشی هر ابزار را فراهم کند.
بااینحال، تعداد محورها بهتنهایی معیار مناسبی برای انتخاب دستگاه نیست. موارد زیر نیز باید بررسی شوند:
- وظیفه هر محور؛
- امکان دسترسی ابزار به سطح موردنظر؛
- توان موتور هر محور؛
- قطر و نوع ابزار قابل نصب؛
- سرعت و کیفیت سیستم تغذیه؛
- زمان تعویض ابزار؛
- امکان تنظیم و تکرارپذیری موقعیت محورها؛
- کاربرد واقعی محورهای اضافی در محصولات کارگاه.
محورهایی که در فرایند تولید استفاده نمیشوند، ممکن است فقط هزینه خرید، ابزار و نگهداری را افزایش دهند.
عوامل مؤثر بر کیفیت خروجی
جنس و رطوبت ماده اولیه
رطوبت نامناسب چوب میتواند باعث تغییر شکل قطعه پس از ماشینکاری شود. گرهها، تغییر جهت الیاف، اختلاف چگالی و ترکهای داخلی نیز بر کیفیت سطح اثر میگذارند.
به همین دلیل، هر عیب ایجادشده در خروجی را نباید مستقیماً به دستگاه نسبت داد. کنترل ماده اولیه بخش مهمی از کنترل کیفیت است.
تیزی و تنظیم ابزار
ابزار کند نیروی برش و فشار وارد بر دستگاه را افزایش میدهد و ممکن است باعث سوختگی، پارگی الیاف یا کاهش کیفیت سطح شود.
همچنین، اختلاف موقعیت تیغهها میتواند باعث تقسیم نامتوازن بار برشی و ایجاد آثار نامنظم روی قطعه شود.
سرعت تغذیه و سرعت دوران
سرعت مناسب به جنس قطعه، قطر ابزار، تعداد لبههای برشی، عمق برش و کیفیت موردنیاز بستگی دارد.
افزایش سرعت تغذیه در شرایط مشابه ممکن است فاصله آثار برش روی سطح را بیشتر کند. کاهش بیشازحد سرعت نیز همیشه به کیفیت بهتر منجر نمیشود و ممکن است اصطکاک یا سوختگی سطح را افزایش دهد.
مقدار برادهبرداری
برداشت مقدار زیادی از چوب یا MDF در یک مرحله، فشار بیشتری به ابزار، موتور و سیستم تغذیه وارد میکند.
بهتر است مقدار اضافهابعاد بهگونهای انتخاب شود که امکان اصلاح سطح وجود داشته باشد، اما بار غیرضروری به دستگاه تحمیل نشود.
پایداری حرکت و تخلیه تراشه
لرزش قطعه، لغزش غلتکها، فشار نامناسب نگهدارندهها و تجمع تراشه میتوانند کیفیت خروجی را کاهش دهند.
عملکرد مناسب دستگاه حاصل هماهنگی میان ابزار، سیستم تغذیه، تجهیزات نگهدارنده و سیستم مکش است.
مراحل تنظیم دستگاه
تنظیم دستگاه باید توسط اپراتور آموزشدیده و مطابق دستورالعمل سازنده انجام شود.
- تعریف محصول: جنس ماده، ابعاد نهایی، نقشه مقطع و کیفیت موردنیاز مشخص شود.
- بررسی ظرفیت: حداقل و حداکثر ابعاد قطعه با ظرفیت دستگاه تطبیق داده شود.
- ایمنسازی دستگاه: پیش از تنظیم مکانیکی یا تعویض ابزار، دستگاه متوقف و منابع انرژی طبق دستورالعمل ایمن شوند.
- بررسی ابزار: سلامت ابزار، جهت نصب، نحوه مهار و سرعت مجاز آن کنترل شود.
- تنظیم راهنماها: میزها، راهنماها، غلتکها و تجهیزات نگهدارنده متناسب با مقطع قطعه تنظیم شوند.
- بررسی مکش و حفاظها: عملکرد سیستم مکش و بسته بودن حفاظها کنترل شود.
- تولید نمونه: یک یا چند قطعه آزمایشی در محدوده مجاز دستگاه تولید شود.
- اندازهگیری: عرض، ضخامت، گونیا بودن سطوح، فرم و کیفیت سطح بررسی شود.
- اصلاح تنظیمات: در صورت نیاز، تنظیمات دستگاه توسط فرد مجاز اصلاح شود.
- ثبت اطلاعات: مشخصات ابزار، موقعیت محورها و شرایط تولید برای سفارشهای بعدی ثبت شود.
تنظیم دستگاه در حالت روشن فقط زمانی مجاز است که سازنده چنین قابلیتی را پیشبینی کرده و روش انجام آن را بهصورت ایمن توضیح داده باشد.
راهنمای خرید دستگاه چهار تراش مولدر
مشخصکردن محصول و حجم تولید
پیش از انتخاب دستگاه، اطلاعات زیر را مشخص کنید:
- جنس ماده اولیه؛
- نقشه یا نمونه مقطع؛
- حداقل و حداکثر عرض و ضخامت؛
- حداقل و حداکثر طول قطعات؛
- حجم تولید روزانه یا ماهانه؛
- تعداد و تنوع محصولات؛
- دقت ابعادی موردنیاز؛
- مراحل قبل و بعد از ماشینکاری.
هرچه تنوع سفارشها بیشتر باشد، زمان تعویض ابزار و تنظیم دستگاه اهمیت بیشتری پیدا میکند.
ظرفیت ابعادی
علاوه بر حداکثر عرض و ضخامت، حداقل ابعاد مجاز قطعه نیز باید بررسی شود.
در قطعات کوتاه، فاصله غلتکها، محل قرارگیری تجهیزات نگهدارنده و روش ورود قطعه اهمیت زیادی دارند. حداقل طول مجاز را نباید بر اساس تجربه کار با دستگاهی دیگر حدس زد.
توان هر محور
توان کل دستگاه، اطلاعات کاملی درباره عملکرد آن ارائه نمیدهد. توان هر محور باید با مقدار برادهبرداری و نوع عملیات همان محور تناسب داشته باشد.
اجرای پروفیل عمیق یا ماشینکاری چوب سخت ممکن است به توان بیشتری نسبت به صافتراشی سبک نیاز داشته باشد.
سیستم تغذیه
دامنه سرعت، یکنواختی حرکت، نوع غلتکها، امکان تنظیم فشار و کیفیت انتقال قطعه را بررسی کنید.
سیستم تغذیه ضعیف میتواند باعث لغزش، توقف، لرزش و اختلاف ابعاد شود.
زمان تنظیم و تعویض ابزار
در کارگاههایی که محصولات متنوع تولید میکنند، زمان آمادهسازی دستگاه بر بهرهوری واقعی تأثیر زیادی دارد.
دسترسی مناسب به محورها، سهولت تعویض ابزار، نمایش دقیق تنظیمات و امکان بازگشت به تنظیمات قبلی از معیارهای مهم هستند.
برق و فضای نصب
نوع برق، توان قابلتأمین، الزامات اتصال زمین و تجهیزات حفاظتی باید پیش از خرید مشخص شوند.
فضای موردنیاز فقط به ابعاد بدنه دستگاه محدود نمیشود. مسیر ورود و خروج قطعات، فضای سرویس، محل قرارگیری مکنده و امکان جابهجایی ابزار نیز باید در نظر گرفته شوند.
سیستم مکش
ظرفیت مکنده، فشار مکش، قطر کانالها، طول مسیر و تعداد انشعابها باید با نیاز دستگاه هماهنگ باشند.
انتخاب مکنده فقط بر اساس توان موتور، ارزیابی دقیقی نیست. عملکرد واقعی سیستم باید در شرایط کاری بررسی شود.
خدمات پس از فروش و تأمین قطعات
دسترسی به نصب، آموزش اپراتور، قطعات مصرفی، ابزارهای مناسب و پشتیبانی فنی را در تصمیم خرید لحاظ کنید.
توقف تولید به دلیل نبود قطعه یا ناتوانی در تنظیم دستگاه میتواند هزینه زیادی به کارگاه تحمیل کند.
هنگام آزمایش دستگاه چه مواردی را بررسی کنیم؟
آزمایش دستگاه بهتر است با ماده اولیه و مقطع واقعی مورد استفاده در کارگاه انجام شود. موارد مهم برای بررسی عبارتاند از:
- یکنواختی عرض و ضخامت قطعات؛
- انطباق مقطع با نقشه یا شابلون؛
- کیفیت سطح؛
- میزان پارگی الیاف یا لبپریدگی؛
- وجود آثار فشار غلتک؛
- کیفیت ابتدا و انتهای قطعه؛
- ثبات ابعاد در چند قطعه متوالی؛
- یکنواختی سرعت تغذیه؛
- وجود لرزش یا صدای غیرعادی؛
- زمان لازم برای تنظیم دستگاه؛
- عملکرد سیستم مکش؛
- سلامت حفاظها و تجهیزات ایمنی.
در دستگاههای کارکرده، محورها، میزها، غلتکها، سیستم تغذیه، تابلو برق، تجهیزات کنترل و حفاظها باید توسط کارشناس بررسی شوند.
قیمت دستگاه چهار تراش مولدر به چه عواملی بستگی دارد؟
قیمت این دستگاه به عوامل مختلفی بستگی دارد؛ از جمله:
- ظرفیت ابعادی؛
- تعداد و آرایش محورها؛
- توان موتورها؛
- نوع سیستم تغذیه؛
- امکانات تنظیم؛
- کیفیت ساخت؛
- نو یا کارکرده بودن دستگاه؛
- تجهیزات حفاظتی؛
- ابزارهای همراه؛
- خدمات نصب و آموزش؛
- پشتیبانی و تأمین قطعات.
هنگام مقایسه پیشنهادهای فروش، مشخص کنید قیمت اعلامشده شامل چه مواردی است. حمل، نصب، آموزش، ابزار اولیه، مکنده و تجهیزات جانبی ممکن است جداگانه محاسبه شوند.
هزینه راهاندازی میتواند شامل موارد زیر نیز باشد:
- توپی و تیغه؛
- ساخت ابزار فرمدار اختصاصی؛
- مکنده و کانالکشی؛
- آمادهسازی برق؛
- آمادهسازی محل نصب؛
- تجهیزات جابهجایی قطعات؛
- مواد اولیه برای تنظیم و آزمایش.
آیا خرید این دستگاه برای کارگاه اقتصادی است؟
این دستگاه زمانی توجیه اقتصادی بیشتری دارد که کارگاه، حجم مناسبی از قطعات تکرارشونده با مقطع مشخص تولید کند.
برای بررسی اقتصادی، زمان و هزینه روش فعلی را با روش پیشنهادی مقایسه کنید. هزینه برونسپاری، نیروی انسانی، ضایعات، جابهجایی قطعات و زمان تنظیم نیز باید در محاسبه لحاظ شوند.
فرمول ساده محاسبه دوره بازگشت سرمایه به شکل زیر است:
دوره بازگشت سرمایه تقریبی، بر حسب ماه = مجموع سرمایهگذاری اولیه ÷ منفعت خالص ماهانه
منفعت خالص ماهانه باید پس از کسر هزینههای جدید مانند برق، ابزار، تعمیرات و نیروی انسانی محاسبه شود.
افزایش ظرفیت دستگاه زمانی به درآمد بیشتر منجر میشود که سفارش کافی و امکان فروش محصولات وجود داشته باشد. این فرمول یک برآورد ساده است و هزینه تأمین مالی، تغییر قیمتها و ارزش زمانی پول را در نظر نمیگیرد.
نکات ایمنی کار با دستگاه
دستگاه دارای ابزارهای پرسرعت، غلتکهای تغذیه و نقاطی با خطر گیرکردن است. آموزش اپراتور و رعایت دستورالعمل سازنده برای کار ایمن ضروری است.
- دستگاه را با حفاظ باز یا تجهیزات ایمنی معیوب به کار نیندازید.
- پیش از تعویض ابزار، رفع گیرکردگی و سرویس، دستگاه را متوقف و منابع انرژی را ایمن کنید.
- دستها را به دهانه تغذیه و غلتکهای در حال حرکت نزدیک نکنید.
- قطعات خارج از محدوده ابعادی مجاز را وارد دستگاه نکنید.
- از ابزار ترکخورده، آسیبدیده یا ناسازگار با سرعت دستگاه استفاده نکنید.
- لباس گشاد، زیورآلات و موهای رها را از بخشهای متحرک دور نگه دارید.
- از عینک یا محافظ صورت مناسب استفاده کنید.
- برای کاهش آسیب صوتی، از تجهیزات حفاظت شنوایی استفاده کنید.
- سیستم مکش را فعال و مسیر خروج گردوغبار را بررسی کنید.
- گردوغبار را با هوای فشرده در محیط پخش نکنید.
- محل کلید توقف اضطراری و روش توقف ایمن دستگاه را بشناسید.
- در صورت لرزش شدید، صدای غیرعادی یا گیرکردن قطعه، دستگاه را متوقف کنید.
- برای آزادکردن قطعه گیرکرده، هرگز دست را به بخشهای متحرک نزدیک نکنید.
برای جابهجایی تیغهها و ابزارهای برشیِ جداشده از دستگاه، از دستکش مقاوم در برابر برش استفاده کنید. هنگام کار در نزدیکی اجزای گردان و غلتکهای در حال حرکت، دستکش نپوشید؛ زیرا ممکن است دستکش میان این قطعات گیر کند و دست را به داخل دستگاه بکشد.
نگهداری دستگاه چهار تراش مولدر
برنامه نگهداری باید بر اساس دفترچه سازنده، میزان استفاده و شرایط محیط کار تنظیم شود.
| زمان کنترل | موارد قابل بررسی |
|---|---|
| پیش از شروع کار | وضعیت ابزار، حفاظها، مسیر تغذیه، میزها و سیستم مکش |
| هنگام تولید | کیفیت سطح، ثبات ابعاد، صدای غیرعادی، لرزش و لغزش قطعه |
| پس از پایان کار | توقف ایمن، جمعآوری تراشه و تمیزکاری مجاز |
| سرویس دورهای | غلتکها، تسمهها، یاتاقانها، اتصالات، همراستایی و روانکاری |
| سرویس ابزار | تمیزکاری، بررسی سلامت، تیزکاری تخصصی و کنترل نحوه نصب |
روانکاری باید فقط در نقاط تعیینشده و با ماده توصیهشده توسط سازنده انجام شود. افزودن روغن یا گریس به بخش نامناسب میتواند باعث جذب گردوغبار یا اختلال در عملکرد دستگاه شود.
ثبت تاریخ سرویس، تعویض ابزار، عیبهای مشاهدهشده و تنظیمات مهم، به شناسایی مشکلات تکرارشونده کمک میکند.
عیبهای رایج خروجی و علتهای احتمالی
| نشانه | علتهای احتمالی | بررسی پس از توقف و ایمنسازی |
|---|---|---|
| ایجاد موج یا آثار محسوس ابزار | کندی یا تنظیم نامناسب تیغه، لرزش یا سرعت نامناسب | ابزار، شرایط برش و تجهیزات نگهدارنده |
| اختلاف عرض یا ضخامت | تنظیم نادرست، لقی، لغزش یا تاب قطعه | راهنماها، سیستم تغذیه و ماده اولیه |
| پارگی الیاف | جهت نامناسب الیاف، ابزار کند یا برادهبرداری زیاد | ابزار، جنس قطعه و مقدار برادهبرداری |
| سوختگی سطح | اصطکاک زیاد، ابزار کند، تجمع رزین یا تغذیه نامنظم | تیزی ابزار، تمیزی محل برش و سرعت تغذیه |
| ایجاد اثر روی سطح قطعه | فشار زیاد یا آلودگی غلتک | فشار و وضعیت سطح غلتک |
| لبپریدگی MDF | ابزار نامناسب، کندی تیغه یا تنظیم نادرست | ابزار، نگهدارندهها و شرایط برش |
| افت کیفیت ابتدا و انتهای قطعه | نگهداری ناکافی یا تنظیم نامناسب مسیر تغذیه | میزها، غلتکها و تجهیزات نگهدارنده |
| توقف یا لغزش قطعه | بار برشی زیاد، اشکال سیستم تغذیه یا فشار نامناسب | علت گیرکردگی و وضعیت غلتکها |
موارد بالا علتهای احتمالی هستند و تشخیص قطعی به بررسی فنی نیاز دارد. در صورت مشاهده لرزش شدید، صدای غیرعادی یا بوی سوختگی، ادامه کار باید متوقف شود.
پرسشهای متداول
آیا این دستگاه فقط برای صافکردن چوب استفاده میشود؟
خیر. در صورت استفاده از ابزار و آرایش محور مناسب، امکان ایجاد شیار، پله، کام، زبانه و انواع پروفیل طولی نیز وجود دارد.
آیا همه دستگاههای چهار تراش برای MDF مناسب هستند؟
خیر. سازگاری دستگاه با MDF باید بر اساس مشخصات سیستم تغذیه، ابزار، توان محورها، سیستم مکش و نوع محصول بررسی شود.
آیا خروجی دستگاه برای رنگآمیزی آماده است؟
الزاماً خیر. بسته به جنس ماده، تیزی ابزار و کیفیت موردنیاز، ممکن است سنبادهکاری، بتونهکاری یا آمادهسازی سطح لازم باشد.
آیا دستگاه دارای محورهای بیشتر همیشه بهتر است؟
خیر. محور بیشتر زمانی مزیت محسوب میشود که در تولید واقعی کارگاه کاربرد داشته باشد. محورهای بلااستفاده میتوانند هزینه خرید و نگهداری را افزایش دهند.
آیا دستگاه میتواند چوب بسیار تابدار را اصلاح کند؟
توان اصلاح تاب به قطعه،، طول قطعه، وضعیت میز و سیستم تغذیه بستگی دارد. قطعات بسیار تابدار ممکن است به آمادهسازی اولیه نیاز داشته باشند.
آیا اپراتور به آموزش تخصصی نیاز دارد؟
بله. اپراتور باید با نصب ابزار، تنظیم محورها، انتخاب شرایط برش، کنترل کیفیت، اصول مکش و روشهای ایمنی آشنا باشد.
برای دریافت مشاوره خرید چه اطلاعاتی لازم است؟
جنس ماده اولیه، نقشه یا نمونه مقطع، حداقل و حداکثر ابعاد قطعات، حجم تولید، تنوع سفارشها، شرایط برق و فضای نصب را آماده کنید.
مشاوره و خرید از ابزار دانشگاه
انتخاب دستگاه مناسب باید بر اساس نوع محصول، جنس ماده اولیه، ابعاد قطعات، حجم تولید و تعداد پروفیلهای موردنیاز انجام شود. بررسی تعداد محورها، ظرفیت ابعادی، ابزارهای قابل نصب، سیستم تغذیه و تجهیزات مکش به انتخاب دقیقتر کمک میکند.
ابزار دانشگاه، نماینده رسمی شرکت نوین چوب در خراسان و افغانستان، در زمینه تأمین ماشینآلات و تجهیزات صنایع چوب فعالیت میکند. برای دریافت مشاوره خرید و استعلام قیمت، مشخصات قطعات، نمونه پروفیل و ظرفیت تولید موردنظر خود را با کارشناسان ابزار دانشگاه در میان بگذارید.
امکان خرید اقساطی با چک صیادی نیز فراهم است. جزئیات پیشپرداخت، تعداد اقساط و شرایط فروش دستگاه را هنگام استعلام از کارشناسان دریافت کنید.
بیشتر بخوانید:
نظرات:
با سلام و احترام مطلب بسیار خوب و مفیدی بود