
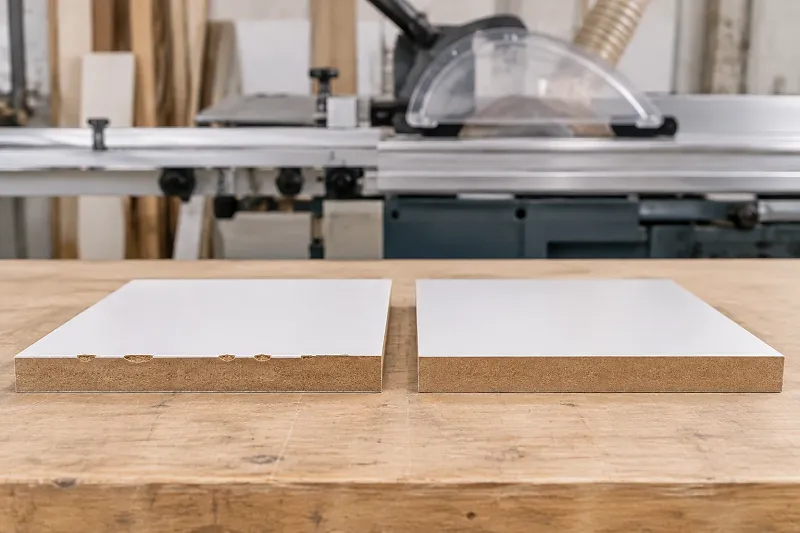
لبپر شدن MDF هنگام برش معمولاً با یکی یا ترکیبی از این عوامل ارتباط دارد: تیغ اره نامناسب یا کند، تنظیم نادرست خطزن، لرزش دستگاه، حرکت نامنظم ورق و آسیبدیدگی یا کیفیت نامناسب ورق و روکش. برای پیدا کردن علت، ابتدا باید مشخص کنید لبپریدگی روی کدام سطح و در چه بخشی از مسیر برش ایجاد میشود؛ تعویض تیغه بدون این بررسی ممکن است مشکل را برطرف نکند.
این راهنما بر برش مستقیم MDF روکشدار با دستگاه دورکن تمرکز دارد. تنظیمات اره گردبر دستی، عمودبر و CNC متفاوت است و نباید دستورهای مربوط به یک دستگاه را بدون بررسی به دستگاه دیگر تعمیم داد.
نکته ایمنی: پیش از لمس تیغه، بازکردن حفاظ یا انجام تنظیمات مکانیکی، دستگاه را طبق دستورالعمل سازنده خاموش کنید، از توقف کامل اجزای گردان مطمئن شوید و انرژی دستگاه را قطع و در برابر راهاندازی ناخواسته ایمن کنید. بازدید شفت، بلبرینگ، مجموعه انتقال قدرت و تنظیمات تخصصی باید توسط فرد آموزشدیده انجام شود. برای آزمون برش نیز حفاظها و تجهیزات ایمنی دستگاه باید در جای خود باشند.
ابتدا مشخص کنید لبپریدگی دقیقاً کجا اتفاق میافتد
پیش از خرید تیغ اره یا تغییر تنظیمات، یک قطعه برشخورده را بررسی کنید. منظور از سطح بالا و پایین در این مقاله، وضعیت قرارگیری ورق روی دستگاه هنگام برش است؛ نه لزوماً نمای نهایی کابینت.
این پرسشها به محدودکردن علتهای احتمالی کمک میکنند:
- لبپریدگی روی سطح بالایی ورق است یا سطح زیرین؟
- هر دو لبه حاصل از یک برش آسیب دیدهاند یا فقط یکی از آنها؟
- ایراد در تمام طول برش وجود دارد یا فقط ابتدا و انتهای آن؟
- مشکل روی تمام ورقها دیده میشود یا فقط یک نوع روکش و یک محموله؟
- ایراد پس از تعویض یا تیزکردن تیغه شروع شده است؟
- همراه لبپریدگی، صدای غیرعادی، لرزش، سوختگی یا رد پله هم وجود دارد؟
پاسخ این پرسشها تشخیص قطعی نیست، اما مشخص میکند بررسی را از کجا شروع کنید.
جدول عیبیابی اولیه لبپریدگی MDF
| نشانه مشاهدهشده | موارد محتمل برای بررسی | اقدام اولیه |
|---|---|---|
| لبپریدگی بیشتر در سطح زیرین ورق | عملکرد و تنظیم خطزن، وضعیت تیغهها، تکیهگاه ورق | بررسی نمونه برش و تطبیق تنظیم خطزن با دستورالعمل دستگاه |
| لبپریدگی بیشتر در سطح بالایی ورق | سلامت و تناسب تیغ اصلی، ارتفاع مجاز تیغه، لرزش یا وضعیت روکش | بررسی تیغ اصلی و شرایط برش |
| لبپریدگی در هر دو سطح | ابزار نامناسب یا فرسوده، حرکت ناپایدار ورق، ایراد دستگاه یا ورق | آزمون کنترلشده با ورق سالم و بررسی ابزار |
| پله باریک در لبه زیرین | ناهماهنگی عرض یا موقعیت برش خطزن با تیغ اصلی | کنترل همراستایی و عرض شیار خطزن |
| افت کیفیت پس از تیزکاری | تغییر عرض مؤثر برش، کیفیت تیزکاری یا نصب | تطبیق مجدد تیغ اصلی و خطزن |
| لبپریدگی بیشتر در انتهای برش | کاهش تکیهگاه، جابهجایی قطعه یا تغییر حرکت پیشروی | بررسی حمایت از قطعه و شیوه هدایت آن |
| خرابی فقط در یک نوع ورق | تفاوت روکش، کیفیت مغزی، شرایط نگهداری یا تناسب ابزار | مقایسه با نمونه سالم و همرده |
| لبپریدگی همراه لرزش یا صدای تازه | احتمال ایراد تیغه، نصب یا اجزای دستگاه | توقف کار و بررسی توسط فرد متخصص |
۱. تیغ اره نامناسب یا فرسوده؛ یکی از اولین موارد بررسی
تیغ ارهای که برای یک نوع چوب یا عملیات برش مناسب است، الزاماً برای MDF روکشدار هم انتخاب درستی نیست. جنس قطعه، نوع روکش، ضخامت برش، مشخصات دستگاه و شیوه پیشروی باید با ابزار سازگار باشند.
چرا تعداد دندانه بهتنهایی کافی نیست؟
انتخاب تیغه فقط بر اساس عباراتی مانند «۹۶ دندانه» یا «الماسه» کافی نیست. هنگام بررسی باید این مشخصات را کنار هم ببینید:
- کاربرد اعلامشده تیغه برای متریال موردنظر؛
- قطر بیرونی و قطر سوراخ مرکزی؛
- عرض برش و ضخامت بدنه تیغه؛
- شکل و هندسه دندانهها؛
- محدوده سرعت مجاز؛
- سازگاری با دستگاه و تجهیزات ایمنی آن؛
- هماهنگی با تیغه خطزن.
برای آشنایی بیشتر با تفاوت ابزارهای برشی، راهنمای خرید تیغ اره الماسه و مته نجاری را مطالعه کنید.
نشانههای نیاز به بررسی تیغه
افزایش نیروی لازم برای پیشروی، افت کیفیت نسبت به گذشته، آثار سوختگی و آسیب قابل مشاهده به دندانهها میتوانند بررسی تیغه را ضروری کنند؛ اما هیچکدام بهتنهایی ثابت نمیکنند که فقط تیغه مقصر است.
پس از ایمنسازی کامل دستگاه، فرد آموزشدیده باید وضعیت دندانهها، آلودگی ابزار و صحت نصب را بررسی کند. تیغه ترکخورده یا دارای آسیب جدی نباید برای «یک برش آزمایشی دیگر» استفاده شود.
تمیزکاری و تیزکاری نیز باید مطابق توصیه سازنده ابزار انجام شود. استفاده از مواد نامناسب یا تیزکاری غیراصولی میتواند به ابزار آسیب بزند.
۲. تنظیم خطزن چه نقشی در جلوگیری از لبپریدگی دارد؟
در دورکن مجهز به خطزن، این تیغه پیش از تیغ اصلی، شیاری کمعمق در سطح زیرین ورق ایجاد میکند. هدف آن آمادهکردن روکش در مسیر برش اصلی و کاهش کندهشدن لبه روکش است.
اما وجود خطزن بهتنهایی کافی نیست؛ عرض شیار، عمق نفوذ و همراستایی آن باید با تیغ اصلی و شرایط برش هماهنگ باشند.
خطزن خاموش یا خارج از وضعیت کاری
اگر دستگاه برای برش ورق روکشدار با خطزن طراحی شده باشد، خارجبودن خطزن از وضعیت صحیح کاری میتواند کیفیت لبه زیرین را کاهش دهد. البته هر لبپریدگی زیر ورق را نباید فوراً به خطزن نسبت داد؛ تیغ اصلی، ورق و پایداری قطعه هم باید بررسی شوند.
شیار خطزن باریکتر از محدوده لازم
اگر خطزن روکش را در محدوده لازم برای عبور تیغ اصلی آماده نکند، بخشی از روکش ممکن است هنگام برش اصلی دچار شکستگی شود. این وضعیت میتواند پس از تعویض یا تیزکاری تیغه نیز ظاهر شود.
شیار بیشازحد پهن یا خارج از راستا
پهنبودن بیشازحد شیار ممکن است در لبه زیرین، پله قابل مشاهده ایجاد کند. خارجبودن خطزن از راستای تیغ اصلی نیز میتواند کیفیت دو لبه حاصل از برش را متفاوت کند.
عرض مناسب شیار به مجموعه ابزار و دستورالعمل سازنده وابسته است؛ یک اختلاف عرض ثابت را نباید برای همه تیغهها تجویز کرد.
آیا عمق تنظیم خطزن برای همه دستگاهها یکسان است؟
خیر. نوع تیغه، روکش، ساختار دستگاه و روش تنظیم تعیینکنندهاند. در بعضی خطزنهای مخروطی، تغییر ارتفاع بر عرض مؤثر شیار هم اثر میگذارد؛ در مدلهای دوتکه، تنظیم عرض ممکن است با فاصلهاندازهای مخصوص انجام شود.
به همین دلیل، عددی که برای یک دستگاه جواب داده است الزاماً برای دستگاه دیگر مناسب نیست. تنظیم باید از روی دفترچه همان دستگاه و مشخصات همان ابزار انجام شود.
برای شناخت بهتر جایگاه این مجموعه در دستگاه، راهنمای قطعات دورکن کارگاهی و خدماتی را ببینید.
۳. چرا پس از تعویض یا تیزکردن تیغه، کیفیت برش افت میکند؟
اگر مشکل درست پس از تعویض یا تیزکاری شروع شده، بررسی را از همان تغییر آغاز کنید.
موارد مهم عبارتاند از:
- آیا تیغه جدید واقعاً برای MDF روکشدار مناسب است؟
- آیا مشخصات آن با دستگاه سازگار است؟
- آیا جهت نصب مطابق علامت ابزار و دستورالعمل دستگاه است؟
- آیا سطوح تماس و قطعات نگهدارنده بهدرستی بررسی و تمیز شدهاند؟
- آیا عرض مؤثر برش نسبت به تیغه قبلی تغییر کرده است؟
- آیا خطزن با تیغ اصلی جدید تطبیق داده شده است؟
- آیا تیزکاری توسط مرکز واجد صلاحیت انجام شده است؟
تیغه تیز، اگر نامناسب یا نادرست نصب شده باشد، الزاماً برش تمیز ایجاد نمیکند. همچنین تیزکاری نباید راهی برای ادامه استفاده از ابزار دارای ترک یا آسیب غیرقابلقبول تلقی شود.
۴. حرکت نامنظم ورق و تکیهگاه ناکافی
کیفیت برش فقط به ابزار وابسته نیست. اگر ورق هنگام حرکت بلرزد، از تکیهگاه فاصله بگیرد یا بهصورت ناپایدار هدایت شود، لبه برش هم ممکن است آسیب ببیند.
پیشروی بیشازحد سریع
سرعت پیشروی نامتناسب میتواند بار برش را افزایش دهد و کیفیت را کاهش دهد. معیار مناسب، توانایی دستگاه و ابزار در شرایط واقعی برش است؛ نه صرفاً سرعت انجام کار توسط اپراتور.
پیشروی بیشازحد کند یا همراه مکث
کندکردن بیشازحد حرکت نیز راهحل همیشگی نیست. توقف و تماس نامناسب میتواند با افزایش حرارت، سوختگی یا رد ابزار همراه شود.
هدف، حرکت یکنواخت و کنترلشده در محدوده توصیهشده برای دستگاه و ابزار است.
حمایت ناکافی از ورقهای بزرگ
ورق بزرگ یا قطعهای که در انتهای مسیر تکیهگاه کافی ندارد، ممکن است جابهجا شود و کیفیت برش را کاهش دهد. استفاده صحیح از میزها، تکیهگاهها و تجهیزات نگهدارنده باید مطابق طراحی دستگاه باشد.
فشار جانبی به ورق برای جبران انحراف یا نزدیککردن دست به تیغه، روش اصلاح کیفیت برش نیست. اگر قطعه درست هدایت نمیشود، کار را متوقف و علت را بررسی کنید.
۵. لرزش، لقی و وضعیت اجزای دستگاه
وقتی تیغه مناسب است اما برش همچنان نامنظم باقی میماند، وضعیت دستگاه اهمیت بیشتری پیدا میکند.
مواردی مانند نصب نادرست تیغه، مشکل در سطوح اتصال، ایراد مجموعه محور، حرکت نامناسب کالسکه یا لقی اجزای مرتبط میتوانند در افت کیفیت نقش داشته باشند.
برخی نشانههای نیاز به بررسی تخصصی:
- صدای غیرعادی که قبلاً وجود نداشته است؛
- لرزش تازه یا محسوس؛
- تغییر کیفیت در طول یک برش؛
- ردهای غیرمعمول و تکرارشونده روی لبه؛
- باقیماندن مشکل با ابزار سالم و سازگار.
این نشانهها مجوز بازکردن مجموعه دستگاه توسط اپراتور فاقد آموزش نیستند. در چنین شرایطی، ادامه آزمونوخطا ممکن است هم ابزار و هم ایمنی کارگاه را به خطر بیندازد.
۶. کیفیت ورق و شرایط نگهداری را فراموش نکنید
اگر یک تیغه و تنظیم مشخص روی بعضی ورقها نتیجه مناسب دارد و روی یک محموله نتیجه ضعیف، باید خود ورق نیز بررسی شود.
تفاوت در ساختار روکش، کیفیت مغزی، آسیب لبهها، تابیدگی یا اثر رطوبت میتواند رفتار ورق هنگام برش را تغییر دهد.
روش مقایسه مفید
در شرایط مجاز و ایمن، نتیجه برش را روی یک نمونه سالم و همرده مقایسه کنید. بهتر است ضخامت و نوع روکش تا حد امکان مشابه باشند؛ در غیر این صورت، نتیجه مقایسه ممکن است گمراهکننده شود.
همچنین مشخص کنید خرابی:
- فقط نزدیک لبههای آسیبدیده ورق دیده میشود؛
- در بخشهای میانی هم وجود دارد؛
- در یک سمت روکش شدیدتر است؛
- یا پس از مدتی نگهداری در کارگاه ایجاد شده است.
تغییر تنظیمات دستگاه نمیتواند آسیب ساختاری ورق را برطرف کند. اگر متریال مشکل دارد، باید درباره مصرف، جداسازی یا پیگیری آن تصمیم مناسب گرفته شود.
۷. مکش و نظافت دستگاه چه تأثیری دارند؟
تجمع براده و گردوغبار روی سطوح تکیهگاه میتواند تماس پایدار قطعه را مختل کند. مکش مناسب و نظافت مطابق دستورالعمل دستگاه، بخشی از حفظ شرایط صحیح کار هستند.
بااینحال، مکنده جای تیغه سالم یا خطزن تنظیمشده را نمیگیرد. نباید هر مشکل لبپریدگی را با خرید مکنده جدید پاسخ داد.
اگر در کنار افت کیفیت برش، با تجمع براده و گردوغبار نیز مواجه هستید، راهنمای انتخاب مکنده صنعتی برای کارگاه MDF میتواند به بررسی نیازهای سیستم مکش کمک کند.
برای پاکسازی، از روشهای توصیهشده استفاده کنید و گردوغبار را بیدلیل در فضای کارگاه پراکنده نکنید.
مسیر مرحلهبهمرحله بررسی لبپریدگی
برای جلوگیری از تغییرات تصادفی، این ترتیب را دنبال کنید:
مرحله اول: نشانه را ثبت کنید
از سطح بالا، سطح زیر و لبه قطعه عکس بگیرید. نوع ورق، ضخامت، مشخصات تیغه و زمان شروع مشکل را یادداشت کنید.
اگر مشکل پس از یک تغییر مشخص آغاز شده، آن تغییر را در اولویت بررسی قرار دهید.
مرحله دوم: علائم خطر را جدا کنید
در صورت وجود لرزش تازه، صدای غیرعادی، آسیب ابزار یا حرکت غیرقابلکنترل قطعه، کار را متوقف کنید. چنین مواردی مناسب آزمونوخطای معمول نیستند.
مرحله سوم: ابزار و نصب را در وضعیت ایمن بررسی کنید
پس از قطع و ایمنسازی انرژی، وضعیت تیغه و نصب توسط فرد واجد صلاحیت کنترل شود. ابزار معیوب باید از چرخه استفاده خارج شود.
مرحله چهارم: خطزن و تیغ اصلی را تطبیق دهید
با مراجعه به دستورالعمل دستگاه و ابزار، همراستایی و تنظیمات لازم بررسی شود. مقادیر تنظیم دستگاههای دیگر را بدون تطبیق استفاده نکنید.
مرحله پنجم: یک آزمون کنترلشده انجام دهید
پس از بستن حفاظها و آمادهسازی ایمن دستگاه، از قطعه آزمایشی با ابعاد مجاز و روش نگهداری صحیح استفاده کنید. قطعه کوچک یا نامطمئن برای آزمون مناسب نیست.
در هر مرحله، فقط یک متغیر مجاز را تغییر دهید و نتیجه را ثبت کنید. تغییر همزمان تیغه، خطزن، سرعت حرکت و نوع ورق مشخص نمیکند کدام عامل مؤثر بوده است.
مرحله ششم: نتیجه را روی هر دو سطح بررسی کنید
بهبود سطح زیرین همراه با ایجاد پله، به معنی رسیدن به تنظیم نهایی نیست. هر دو سطح، لبه برش و یکنواختی نتیجه باید بررسی شوند.
اگر مشکل باقی ماند، اطلاعات ثبتشده را در اختیار تکنسین یا تأمینکننده ابزار قرار دهید.
چه زمانی تعویض تیغ اره منطقی است؟
خرید تیغه جدید زمانی منطقیتر است که بررسی نشان دهد ابزار فعلی با کاربرد سازگار نیست، آسیب قابلقبول ندارد یا طبق ارزیابی متخصص ابزار دیگر برای ادامه استفاده مناسب نیست.
اما اگر علت اصلی، نصب نادرست، تنظیم خطزن یا مشکل مکانیکی باشد، خرید تیغه گرانتر ممکن است همان نتیجه قبلی را تکرار کند.
اطلاعات لازم پیش از انتخاب تیغه
برای بررسی گزینه مناسب، این اطلاعات را آماده کنید:
- برند و مدل دستگاه؛
- مشخصات درجشده روی تیغه فعلی؛
- قطر تیغه و سوراخ مرکزی؛
- عرض برش و سایر الزامات ابزار در دفترچه دستگاه؛
- نوع و ضخامت ورق؛
- نوع خطزن و مشخصات آن؛
- شرح مشکل و عکس نمونه برش.
برای مشاهده گزینههای فروشگاه، میتوانید وارد دسته تیغ اره الماسه MDF و چوب شوید. انتخاب نهایی باید بر اساس تطبیق مشخصات انجام شود، نه فقط نام برند، تعداد دندانه یا قیمت.
آیا لبپریدگی یعنی باید دورکن را عوض کنیم؟
خیر. لبپریدگی بهتنهایی دلیل تعویض دستگاه نیست. ابتدا ابزار، تنظیمات، ورق و وضعیت مکانیکی بررسی میشوند.
بررسی خرید دستگاه جدید زمانی معنا پیدا میکند که نیاز تولید، ظرفیت، دقت موردنیاز یا وضعیت فنی و اقتصادی دستگاه فعلی چنین تصمیمی را توجیه کند.
اگر در مرحله ارزیابی یا ارتقای تجهیزات هستید، راهنمای خرید دورکن برای کارگاه MDF را بخوانید. هنگام ارزیابی دستگاه نیز نمونه برش روی متریال واقعی کارگاه شما، از یک نمایش عمومی اطلاعات بیشتری میدهد.
اشتباهاتی که عیبیابی را دشوار میکنند
تعویض تیغه بدون بررسی محل خرابی
لبپریدگی زیر ورق، روی ورق و ایجاد پله، نشانههای یکسانی نیستند. ابتدا شکل ایراد را مشخص کنید.
تغییر همزمان چند تنظیم
اگر چند عامل همزمان تغییر کنند، علت بهبود یا بدترشدن مشخص نخواهد شد.
استفاده از تنظیمات یک دستگاه دیگر
ارتفاع ابزار، عرض شیار و محدوده سرعت باید با دستگاه و تیغه خودتان سازگار باشد.
جبران ایراد با فشار بیشتر
فشار بیشتر به قطعه، لقی، کندی ابزار یا ناهماهنگی دستگاه را اصلاح نمیکند و ممکن است خطر ایجاد کند.
پوشاندن ایراد برش با نوار لبه
لبهچسبانی جایگزین برش صحیح نیست. آسیب باقیمانده به روکش یا مغزی ممکن است کیفیت ظاهری و اتصال را تحت تأثیر قرار دهد.
انتظار نتیجه تضمینی از یک برند
هیچ نام تجاری بهتنهایی جای انتخاب صحیح، نصب درست، تنظیم دستگاه و متریال سالم را نمیگیرد.
پرسشهای متداول
چرا فقط زیر ورق MDF لبپر میشود؟
تنظیم و عملکرد خطزن یکی از اولین موارد بررسی است، اما تیغ اصلی، وضعیت ورق و پایداری قطعه نیز میتوانند نقش داشته باشند. محل آسیب فقط مسیر بررسی را مشخص میکند، نه علت قطعی را.
چرا با وجود خطزن، برش هنوز تمیز نیست؟
خطزن باید از نظر سلامت، عرض شیار، عمق و همراستایی با تیغ اصلی هماهنگ باشد. فرسودگی تیغ اصلی، لرزش دستگاه یا حرکت ناپایدار ورق نیز با وجود خطزن میتوانند کیفیت برش را کاهش دهند.
آیا بالا بردن تیغ اصلی لبپریدگی را برطرف میکند؟
ارتفاع تیغه بر شرایط برش اثر دارد، اما افزایش خودسرانه آن راهحل عمومی و ایمنی نیست. ارتفاع مجاز باید طبق دستورالعمل دستگاه و ابزار انتخاب شود و حفاظها نیز در وضعیت صحیح باقی بمانند.
آیا تیغه با دندانه بیشتر همیشه بهتر است؟
خیر. تعداد دندانه تنها یکی از معیارهاست. هندسه ابزار، قطر، عرض برش، نوع متریال، شرایط پیشروی و سازگاری با دستگاه نیز اهمیت دارند.
چرا بعد از تیزکردن تیغه، لبه زیر کار پله میافتد؟
یکی از احتمالها تغییر عرض مؤثر برش تیغ اصلی و ناهماهنگی آن با خطزن است. کیفیت تیزکاری و نصب نیز باید بررسی شود.
آیا کاهش سرعت حرکت ورق مشکل را حل میکند؟
فقط اگر سرعت پیشروی نامتناسب یکی از علتها باشد. حرکت بیشازحد کند یا همراه مکث هم میتواند مشکلساز شود. هدف، پیشروی یکنواخت و متناسب با دستگاه و ابزار است.
آیا از ظاهر لبپریدگی میتوان علت را قطعی تشخیص داد؟
خیر. ظاهر خرابی سرنخ میدهد، اما تشخیص معمولاً به بررسی ابزار، دستگاه، نوع ورق و مقایسه نتیجه در شرایط کنترلشده نیاز دارد.
جمعبندی؛ ابتدا علت را پیدا کنید، سپس برای خرید تصمیم بگیرید
برای رفع لبپر شدن MDF، از محل و شکل آسیب شروع کنید. سپس سلامت و تناسب تیغ اره، هماهنگی خطزن، پایداری حرکت ورق، وضعیت دستگاه و کیفیت متریال را بررسی کنید.
بهترین مسیر، تغییر تصادفی چند تنظیم یا خرید فوری یک ابزار جدید نیست؛ ثبت نشانهها، بررسی ایمن و آزمون کنترلشده کمک میکند تصمیم دقیقتری بگیرید.
اگر پس از بررسی، به انتخاب تیغ اره یا ارزیابی تجهیزات نیاز دارید، مدل دستگاه، مشخصات ابزار فعلی و عکس نمونه برش را آماده کنید و از طریق صفحه تماس با ابزار دانشگاه درخواست خود را مطرح کنید. این اطلاعات کمک میکنند گفتوگو درباره گزینههای سازگار با نیاز کارگاه شما دقیقتر باشد.
نظرات:
با سلام و احترام مطلب بسیار خوب و مفیدی بود